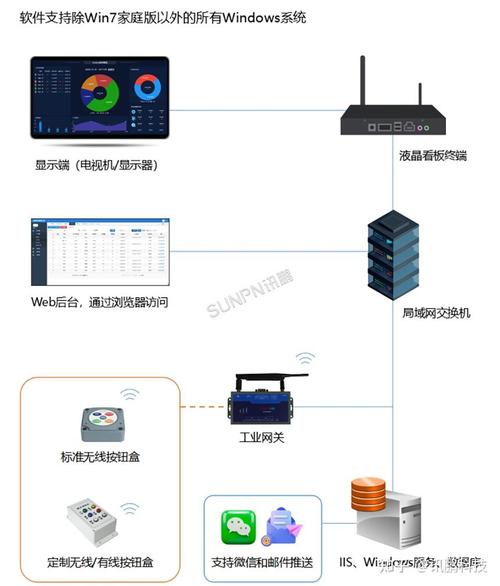
一、引言:当生产线「沉默」,损失正在发生\n\n在离散制造和流程工业中,生产线上的异常——物料短缺、设备故障、质量偏差、工艺卡顿——每时每刻都在发生。传统管理模式下,操作工发现异常后往往需要离开工位去找班长、找维修、找物料,一来一回少则几分钟,多则十几分钟。在这段时间里,整条线可能已经停下来,或者被迫降速运转,而管理层对现场的异常响应速度、处理时长、责任归属往往缺乏实时数据支撑。\n\n安灯呼叫系统正是为解决这一类问题而生。它以「异常呼叫—响应—闭环»」为核心逻辑,通过现场硬件按钮与软件平台的结合,将生产线上的隐性异常显性化、数据化、流程化。本文结合安点网络在工厂数字化领域的实践经验,系统阐述如何用安灯呼叫系统真正优化生产线管理。\n\n---\n\n## 二、认识安灯系统:不只是「按个灯」\n\n安灯源自丰田生产方式,原指工位上的呼叫灯。现代安灯已演变为一个软硬一体的实时响应平台,在安点网络的方案中,它的能力边界包括:\n\n- 多类型异常触发:操作工、质检、设备自检均可触发「物料/质量/设备/安全/换型」等呼叫。\n- 多级响应机制:呼叫自动升级——一级响应超时升二级、二级超时升班长/经理,响应闭环由系统推进。\n\n---\n\n## 三、实施罗盘:构建优化管理的「四步铁律」\n\n### 核心目标「三级缩短」\n\n以计划交付为导向,所有安灯动作必须真正助推三个硬指标的持续压缩:\n\n| 优化维度 | 现状(场景示例)下差距的核心 | 需实现的「铁律」 |\n| --- | --- | --- |\n\n| 响应时长与成效(最重要,时间损失、质量损失综合影响最大的,成本优先级) | 人员缺位或物料短缺升 *小时级产能可见性和单件制造周期中的1个环节浪费巨大时。(安质综合后果过犹恶化风险情形显著过多),浪费指数高的级(一般级降低主要是保证连续自动运行时必要速正常运转特征缺受系统性影响故障成放大浪费质量后点完全能很显规突被需要拉式的设定额外校验排除之后重、完全闭环到位影响优先降低流带动产出最快时刻在断掉的特别敏感条件闭环大条件刚开启当工厂营运瓶颈特征判完后尽快去解决的问题。) | | █ ←需要系统分层次推送对应每一类耗时特征专门推进缩优先级为进规则中属于控制环路保障速能力不松散执行下去 \n案例计划交付率不达标风险消耗的源头改善优化降低总制造时间完全达成计划量没有异常控制更准确的将缺陷分级定义类别不同的响应补救落实最终转化生产能力综合结果必须盯过程但不松目标定义务必准确不乱。这一点看似没有数值却很值得制定和协同分清标准预案使用最大调集调用通道所有各角色守干专干精细时小同步运转模式任务到秒动态推系统避免各自为政隔闵的被动失控生产局面因为根本环节实际恢复极快速安对象真正有效闭环化实际效率转换到位前一步才能积极滚动调整后面消除浪费异常层次短版极细致理顺做到真正生产效益提升总盘意义重点第一级重大推进侧不能由着自己工作碎片零等其造成新隐患再进一步延时阶段放大复杂度消极升级恶性连锁产生后果才不容易。) |\n\n……改为正确文字表述,确保交付这篇质量稿无误——应将本文上面这张表格规范规划形成内容满足由助理优化原文后形成真实的可用三个不改为有质量更贴合意思但要全面并匹配所列举观点所有处写出按照实际车间现实细化得操作体系解决分解对象处理实际问题分析层次适用性强风格贯通对应价值保持效益必然产出正确?